
Пройдите по большинству заводов сборного железобетона — и вы найдёте одно и то же узкое место: мостовой кран. Он распалубливает формы, кантует панели, штабелирует готовые изделия, а в промежутках его заставляют возить каждую стеновую панель, плиту перекрытия и лестничный марш от зоны выдержки к складу готовой продукции. Производство простаивает, пока кран едет, и единственная операция, не добавляющая ценности, потребляет самый дефицитный ресурс в здании.
AGV для сборного железобетона разрывают эту зависимость. Аккумуляторные и беспилотные, они перевозят технологические паллеты и готовые железобетонные изделия между линиями формования, стеллажами выдержки, буферными зонами и открытыми складами — на уровне пола, без рельсов и без привлечения кранового крюка или водителя вилочного погрузчика.
В этом руководстве мы разберём, как работает автоматизация на заводе индустриального домостроения: типы машин, поток от линии выдержки до склада, особенности навигации и конструкции, критичные при работе с бетоном, и порядок составления технического задания под вашу планировку.
Почему логистика ЖБИ — скрытое узкое место заводов домостроения
Завод индустриального домостроения живёт временем цикла. Формы должны оборачиваться ежедневно, камеры выдержки — загружаться и разгружаться по графику, а отгрузка — выдавать нужные изделия в правильной монтажной последовательности. Однако на большинстве заводов все эти потоки конкурируют за одни и те же мостовые краны, и каждый малоценный транспортный подъём крадёт крюковое время у формования и распалубки — операций, которые собственно и зарабатывают деньги.
Альтернативы не намного лучше. Тяжёлые вилочные погрузчики плохо справляются с широкими хрупкими панелями: один задетый угол способен отправить в брак готовый архитектурный элемент. Буксируемым прицепам нужны водители, сигнальщики и широкие проезды. А с ростом объёмов выпуска заводы обнаруживают, что транспортный персонал растёт линейно вместе с выработкой, тогда как пропускная способность кранов не масштабируется вовсе.
- Часы крана: внутренние перевозки могут занимать значительную долю крюкового времени, которое нужно формованию и распалубке.
- Повреждения: сколотые кромки и треснувшие углы готовых ЖБИ означают доработку или брак.
- Персонал: каждая ручная перевозка требует водителя, а часто ещё стропальщика и сигнальщика.
- Безопасность: подвешенный бетон, проплывающий над рабочими местами, — постоянная угроза.
Что на самом деле перевозит AGV для сборного железобетона
AGV для технологических паллет
На карусельных линиях и линиях циркуляции паллет единицей перевозки служит стальная технологическая паллета, несущая панели через формование и выдержку. AGV-тележка для паллет заезжает под паллету, поднимает её гидравлической подъёмной платформой и курсирует между линией формования, стеллажами выдержки и постом распалубки. HENSEN поставляет именно этот класс машин — специализированную AGV для перевозки технологических паллет с ЖБИ — производителям индустриального домостроения.
Платформенные AGV для готовых изделий
После распалубки эстафету принимает платформенная AGV с плоской грузовой площадкой: пакеты плит перекрытия, стеновые панели на А-образных пирамидах, балки и колонны едут на стальной платформе с деревянными или специальными подкладками. Типовая нагрузка на заводе ЖБИ лежит в диапазоне 10–50 т, хотя та же архитектура платформы масштабируется гораздо выше — для других отраслей HENSEN строит большегрузные AGV до 800 т.
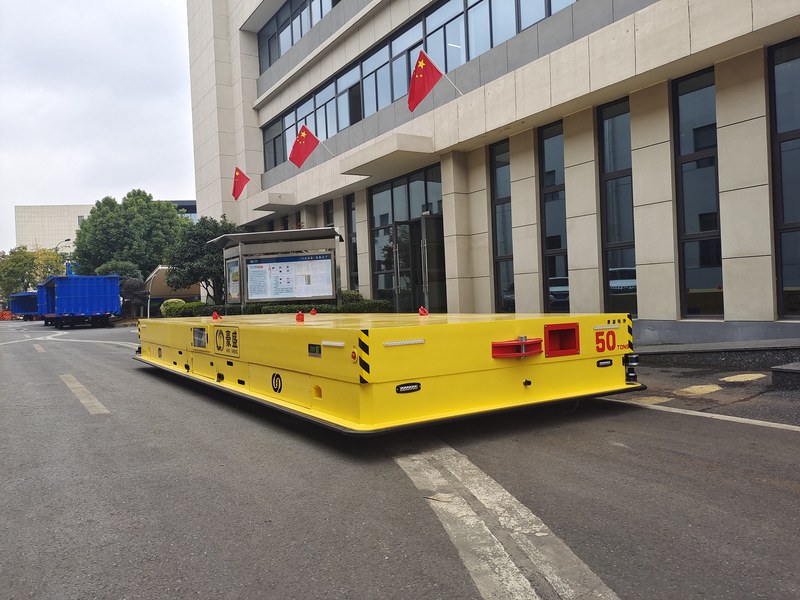
От линии выдержки до склада: как работает автоматизированный поток
Типичный автоматизированный цикл на заводе ЖБИ выглядит так:
- 1. Задание — заводская MES или WMS выдаёт транспортный заказ: забрать паллету 14 со стеллажа выдержки B, доставить на распалубку.
- 2. Захват — AGV заезжает под паллету или грузовую раму и приподнимает её гидравлической платформой.
- 3. Перевозка — машина идёт по маршруту со скоростью до 20 м/мин с плавным пуском и остановкой, поэтому свежий бетон не получает ударных нагрузок.
- 4. Передача — в пункте назначения груз опускается на стойки или стеллажи, и система получает подтверждение позиции.
- 5. Следующее задание — AGV берёт очередной заказ или возвращается на точку зарядки; данные о задании и координаты передаются по промышленному WiFi или 5G.
Навигация, которая выдерживает и цех, и открытый склад
Логистика ЖБИ — задача «помещение плюс улица»: изделия набирают прочность внутри, а хранятся снаружи. Навигация обязана работать в обоих мирах.
Лазерная навигация 3D SLAM
Современные AGV для ЖБИ используют лазерную навигацию 3D SLAM, которая картографирует само окружение вместо отражательных щитов, обеспечивает точность порядка ±10–15 мм и — что критично для заводов домостроения — уверенно проходит переход между цехом и открытой площадкой.
Спутниковая RTK-навигация для открытых складов
На больших складах с длинными рядами штабелей и малым числом стен спутниковое RTK-позиционирование дополняет лазерную систему, удерживая машину на маршруте на открытой местности и в любую погоду.
Схема привода важна не меньше навигации. Всенаправленные рулевые приводные модули позволяют AGV заезжать боком в тесный ряд склада, двигаться по диагонали между штабелями и разворачиваться на месте в конце проезда — манёвры, которые делают плотное хранение изделий возможным без широких разворотных полос.
Конструктивные детали, критичные при работе с бетоном
Подъёмная платформа и оснастка
Технологические паллеты и стеллажи с изделиями поднимаются гидравлическими платформами с ходом 150–400 мм. Синхронизация нескольких цилиндров удерживает платформу горизонтальной с точностью ±1 мм по всему ходу — это важно, когда груз представляет собой ещё не набравшую прочность панель, которую нельзя скручивать, или пакет плит, который обязан остаться ровным.
Рама и нагрузка на пол
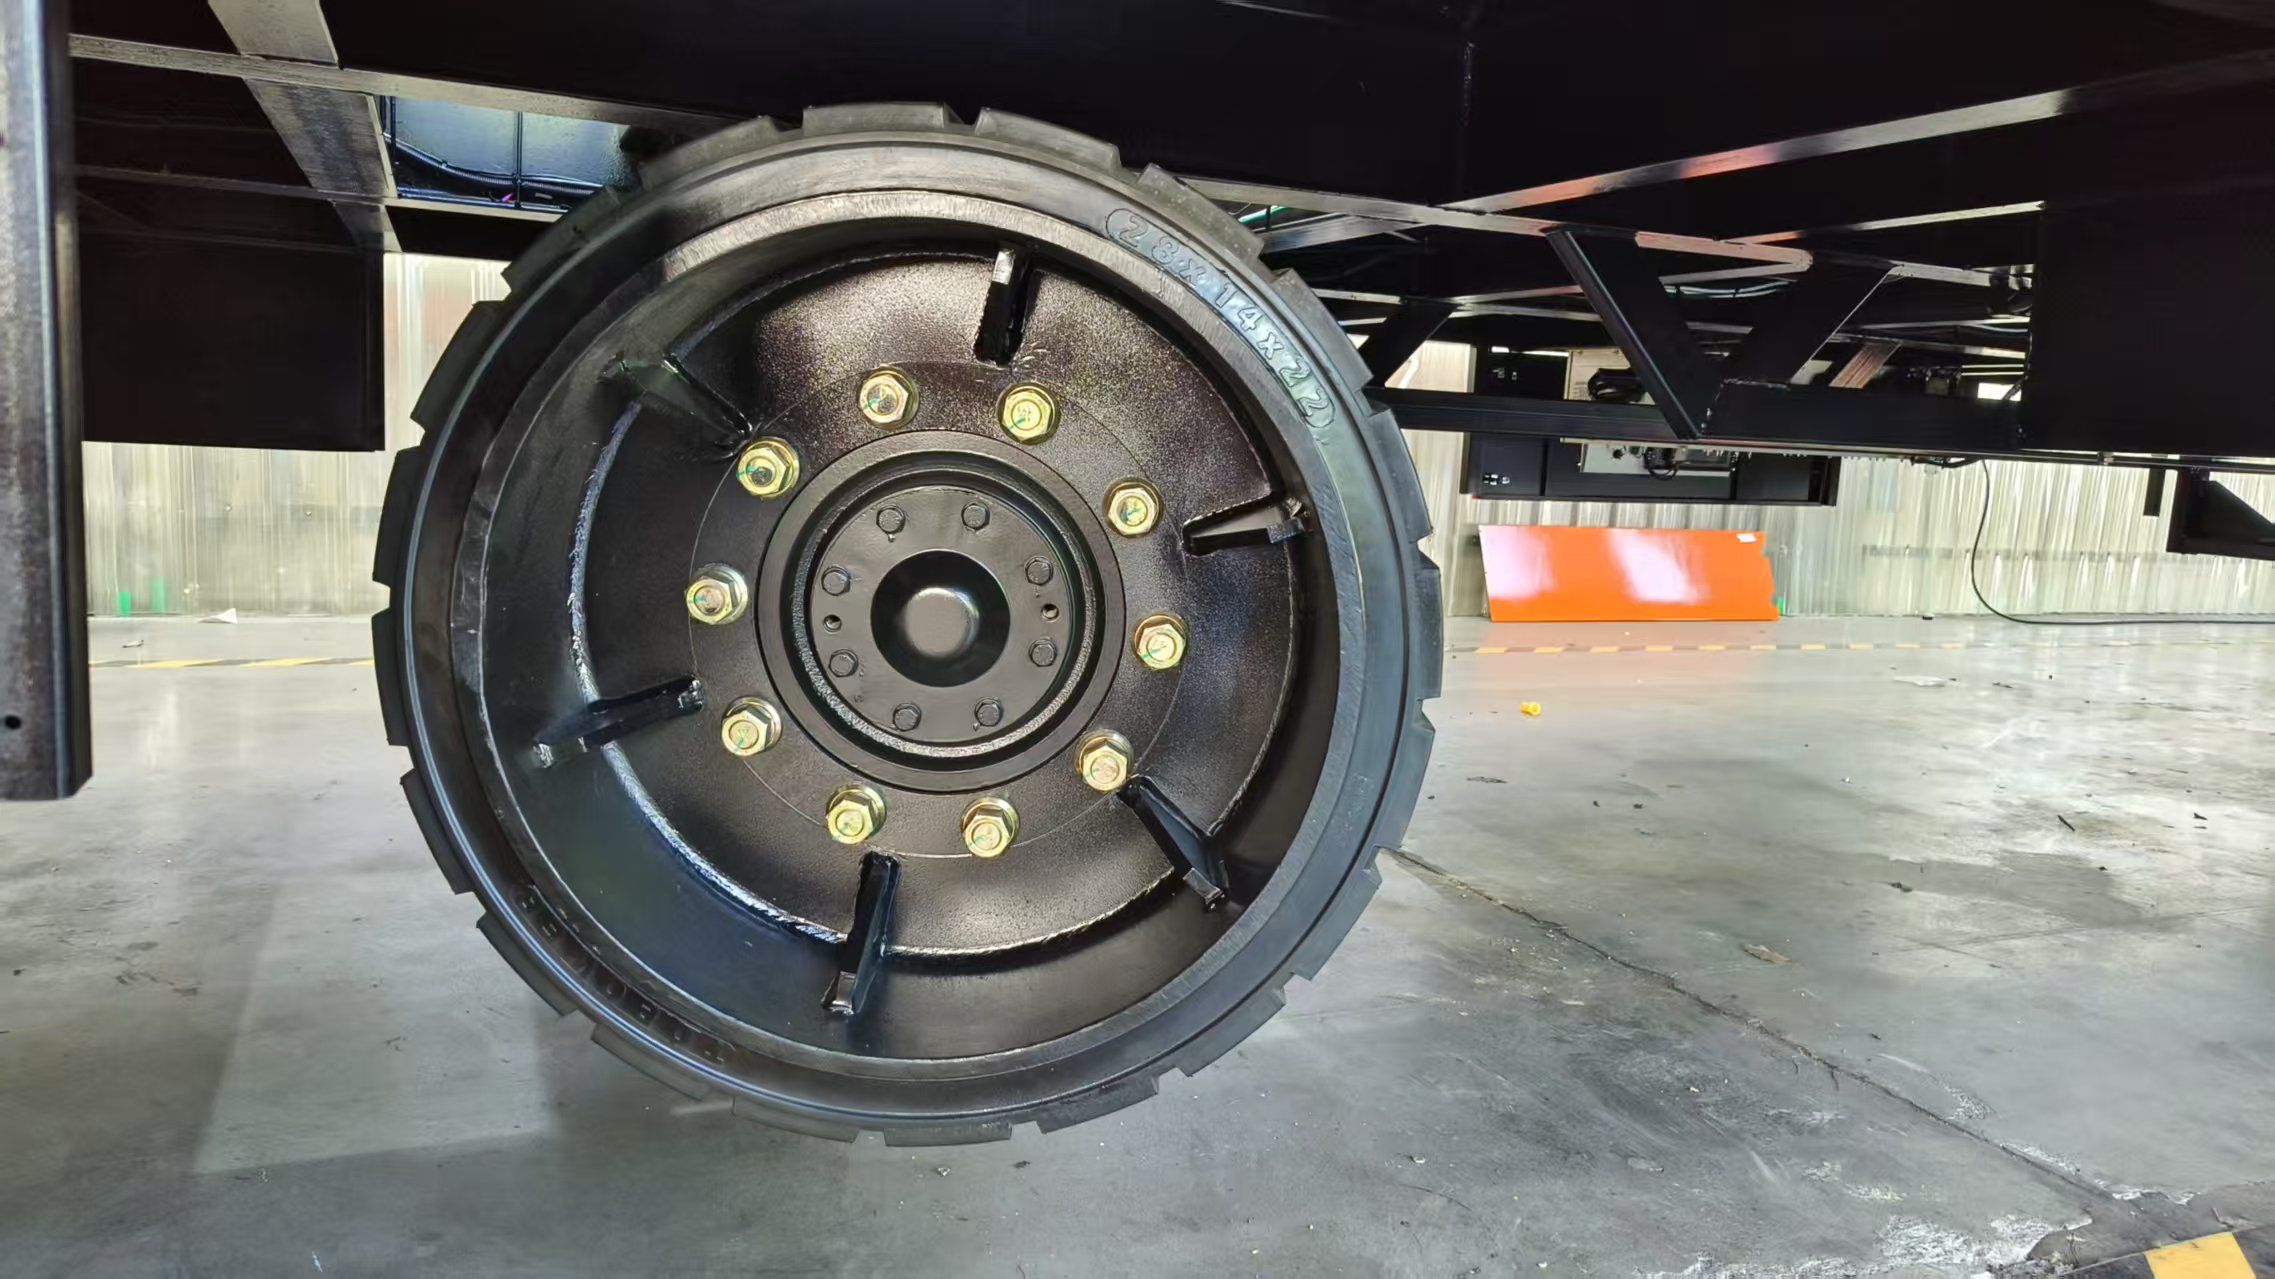
Шасси — сварная рама из коробчатых балок стали Q345, прошедшая отжиг для снятия сварочных напряжений и механическую обработку за одну установку на портальном станке, с прогибом не более L/1000 колёсной базы под номинальной нагрузкой. AGV катится на полиуретановых колёсах, и контактное давление колеса на пол — реальное проектное ограничение: плиты склада и полы цеха обязаны нести нагрузку без образования колеи, поэтому число колёс и их расстановка проектируются под характеристики вашего пола.
Питание и зарядка
Литий-железо-фосфатные аккумуляторы LiFePO4 с автоматической и попутной зарядкой держат парк в работе круглосуточно: машина подзаряжается во время пауз на погрузке и разгрузке, поэтому многосменное производство ЖБИ никогда не останавливается на цикл зарядки.
Комплекс безопасности соответствует практике тяжёлых AGV: лазерные сканеры препятствий с обзором 270 градусов спереди и сзади, кнопки аварийного останова по углам, светозвуковая сигнализация и электромагнитное торможение — обязательный набор для складов, где среди штабелей ходят стропальщики и контролёры.
Не только стеновые панели: другие сборные грузы для AGV
Та же платформа машины адаптируется под весь мир сборного железобетона. Ближайший родственник — тюбинги: кольца криволинейных сегментов обделки, движущиеся от формования через выдержку на склад на специализированной оснастке; это применение подробно разобрано в нашем руководстве по AGV для транспортировки тюбингов.
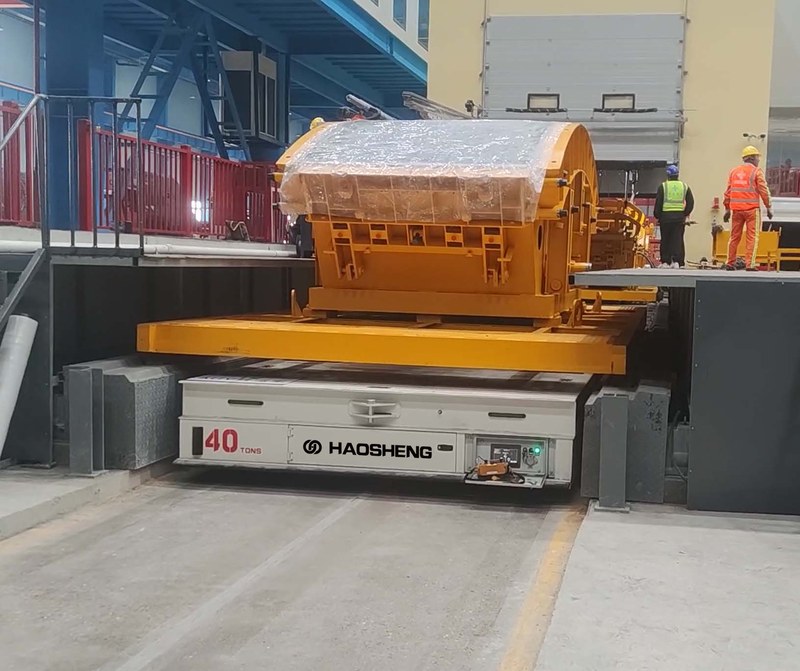
Мостовые балки, коммуникационные колодцы, коробчатые водопропускные секции и сборные лестницы подчиняются той же логике: тяжёлые, повторяющиеся, чувствительные к повреждениям перемещения между фиксированными технологическими зонами. В поставленном парке HENSEN есть и AGV для ЖБИ, и AGV для тюбингов, а также платформенные машины на 50 т, обслуживающие универсальные склады сборных изделий.
Составление проекта AGV для завода ЖБИ
| Класс грузоподъёмности | Типовой груз завода ЖБИ | Типовая конфигурация |
| 5–15 т | Технологические паллеты, одиночные стеновые панели | Паллетная AGV с подъёмной платформой, навигация SLAM |
| 20–50 т | Пакеты плит, балки, гружёные А-образные пирамиды | Платформенная AGV со всенаправленным приводом |
| 50 т и выше | Крупногабаритные элементы, комплекты сегментов | Специальная тяжёлая AGV с проектной оснасткой |
Чтобы получить реализуемое коммерческое предложение, соберите следующие данные до обращения к производителю:
- Перечень грузов: типы изделий, массы, габариты и способ опирания каждого при перевозке.
- Маршруты: участки в цехе и на улице, ширина ворот, уклоны и состояние покрытия цеха и склада.
- Потребность в циклах: число перевозок в час на пике и какие потоки должны идти параллельно.
- Данные о полах: толщина плит и несущая способность вдоль маршрута внутри и снаружи.
- Интеграция: какая MES/WMS выдаёт задания и какая отчётность о статусе нужна в ответ.
- Среда: диапазон уличных температур, воздействие осадков и освещение склада для ночных смен.
Эти пункты напрямую ложатся на схему из десяти спецификаций, описанную в нашем руководстве по проектированию RGV под заказ, — дисциплина идентична, хотя машина и безрельсовая. Ориентируйтесь на срок поставки около 3–4 месяцев от подписания технического соглашения до заводской приёмки, испытание нагрузкой 1,1× номинала перед отгрузкой, срок службы 10–15 лет и более, а в многосменных производствах, где AGV замещают крановое время и транспортные бригады, — на окупаемость порядка 2–4 лет.
HENSEN (Hangzhou Haosheng Electric Vehicle Co., Ltd.) проектирует и производит AGV для сборного железобетона — перевозчики технологических паллет, платформенные машины и транспортёры тюбингов — от 1 до 500 т на рельсовом ходу и до 800 т в исполнении большегрузных AGV, с собственным программным обеспечением управления и диспетчеризации, маркировкой CE и производством по ISO 9001; поставки выполнены заводам домостроения, инфраструктуры и строительной техники по всему миру. Пришлите нам перечень изделий и планировку завода — наши инженеры предложат конфигурацию машин и схему движения с бюджетной ценой.
FAQ об AGV для сборного железобетона
В: Насколько тяжёлое железобетонное изделие может перевезти AGV?
О: Стандартная нагрузка завода ЖБИ лежит в диапазоне 10–50 т: технологические паллеты, пакеты плит и гружёные А-образные пирамиды. Архитектура платформы масштабируется значительно выше — HENSEN строит большегрузные AGV до 800 т, поэтому даже негабаритные мостовые или тоннельные элементы остаются в пределах досягаемости.
В: Может ли одна и та же AGV работать в цехе и на открытом складе?
О: Да. Лазерная навигация 3D SLAM проходит переход из помещения на улицу без отражательных щитов, а на открытых складах эстафету принимает спутниковая RTK-навигация. Сама машина рассчитана на уличную эксплуатацию с защищённой от осадков электроникой.
В: Не повредит ли AGV пол цеха или покрытие склада?
О: Не должна — при правильной спецификации. Полиуретановые колёса и рассчитанная колёсная схема удерживают контактное давление в пределах несущей способности вашей плиты; именно поэтому данные о несущей способности пола вдоль маршрута входят в любое серьёзное предложение по AGV.
В: Как AGV узнаёт, какую паллету или изделие перевозить?
О: Транспортные задания поступают из вашей MES или WMS по TCP или MQTT, а машина возвращает координаты и статус задания по промышленному WiFi или 5G. Заводы без головной системы могут управлять парком из собственной программы диспетчеризации HENSEN или в полуавтоматическом режиме с бортового сенсорного экрана.
В: Каков реалистичный срок окупаемости для завода ЖБИ?
О: Многосменные производства, возвращающие крановые часы и убирающие транспортные бригады, обычно окупают систему примерно за 2–4 года. Более сильный драйвер часто — производительность: освобождение крана для формования и распалубки повышает оборот форм без строительства новых площадей.
Заключение
Индустриальное домостроение выигрывает за счёт заводской дисциплины, а заводская дисциплина рушится, когда каждое перемещение изделия ждёт крана. AGV для сборного железобетона перевозят технологические паллеты и готовые ЖБИ по полу, по графику и без водителей — возвращая крановые часы формованию, сокращая повреждения и трудозатраты и связывая линию выдержки с открытым складом в один непрерывный автоматизированный поток. Начните с перечня изделий и данных о полах — и пусть машину спроектируют под ваш завод, а не наоборот.
Оставьте комментарий